📱 手机上看不到完整课程(数字人讲师需要电脑浏览器的 3D 支持)。下面是这节课的图文讲解 + 音频,内容完全一样,手机上也能完整学完。想体验完整课程,用电脑打开这一页即可。
仍然在手机上试试完整课程
一条线上好几个工位
0:40一条线上好几个工位
- 这一课的题目记住每个工件到了哪个工位
- 靠什么抓位置高速计数器 + 触发信号 X4
- 手册的例子3 工位,宽 100、距 1500
- 一条指令全包MSC 后面跟六个操作数
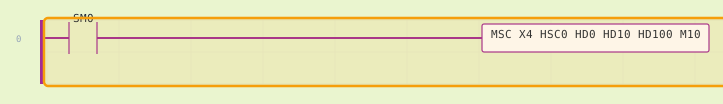
X4 一触发,工位一进入值算好
前面的课都是让电机按设定的脉冲数走,这一课换个题目:一条流水线上排了好几个工位,工件一个个过去,程序要记住每个工件到了哪个工位。做法是拿一个高速计数器接编码器,工件的进和出都靠一个触发信号 X4 去抓当时的计数值。手册的例子是三个工位,工件宽一百、间距一千五,工位离 X4 分别是一千、两千、四千。这么多事,一条 MSC 指令就写完了。画面里 X4 一给上升沿,工位一的进入值就算好了。
三个格子说清规矩
0:35三个格子说清规矩
- 第一个格子工位数量 1~100
- 第二个格子最多处理工件数 1~64
- ★ 别理解反工件数是循环桶数
- 第三个格子滤波毫秒,零就是不滤
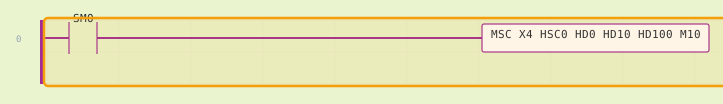
X4 一触发,前进索引变成 1
MSC 的第三个操作数是紧挨着的三个寄存器,用来交代规矩。第一个格子写工位数量,一到一百;第二个写最多可处理工件数,一到六十四。这两个数别理解反了:工位数是流水线上有几个加工位置,工件数是比较值的循环桶数。第三个格子是滤波时间,单位毫秒,写零就不滤波;它防的是机械抖动,信号得先稳住这么久,才认这个沿。画面里 X4 一给上升沿,前进索引从零变成一。
每个工位站多远
0:40每个工位站多远
- 第一组基准值:工位离触发点多远
- ★ 一个开关基准值写 0 就不运作
- 另两组进入偏差与离开偏差
- 校准怎么用少了十个点就补负十
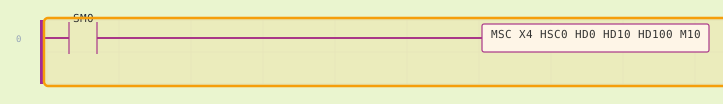
进入值 2000,离开值 2100
第四个操作数是基准值和偏差值,三组,每组双字。第一组是基准值,写每个工位离触发点多远:例子里工位一写一千、工位二写两千、工位三写四千。这里有个开关:某个工位的基准值写零,这个工位就不干活了。第二组和第三组是工件进入偏差和离开偏差,用来做位置校准。手册的例子:工位一基准一千,实际只用九百九十就到了,那就把进入偏差设成负十补。画面里 X4 一给沿,进入值两千,工件再走一百断开,离开值两千一。
两个索引在转圈
0:41两个索引在转圈
- 前进索引值上升沿下降沿都加一
- ★ 转圈范围0 到 2×工件数−1
- 追随索引值进一次出一次,走完是偶数
- ★ 谁等谁追上就不再累加追随
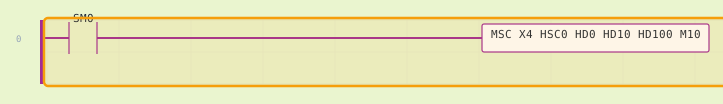
进一次出一次,前进索引到 2
第五个操作数是存放索引值和比较值的区域,里面有两位书记员。第一位是前进索引值,每次触发都加一,上升沿加、下降沿也加,而且是循环累加。上限由工件数决定:工件数写十,它就在零到十九之间一圈圈转,所以最大是二乘工件数减一。第二位是追随索引值,工件进工位、出工位各加一次,走完一个工位正好是偶数。前进索引加一之前会先看一眼追随索引,追上就不再加了。画面里一个工件进一次出一次,前进索引就停在二。
输出点什么时候亮
0:37输出点什么时候亮
- 输出怎么排几个工位几个线圈,只能 Y/M
- 进入就置 ON当前值 ≥ 进入比较值
- 离开就置 OFF当前值 ≥ 离开比较值
- ★ 有个上限追随索引不超过前进索引
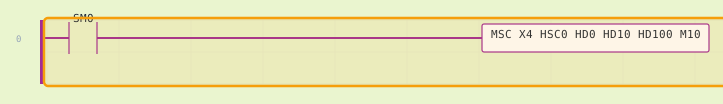
还没到 2000,输出点不亮
最后一个操作数是输出结果,连着几个线圈,有几个工位就有几个,而且只能用 Y 或者 M。每个工位拿着追随索引值,找到该负责的那个工件,再拿编码器当前值去比。够上进入比较值,这个工位的输出点就置 ON,追随索引跟着加一;够上离开比较值,输出点就置 OFF,追随索引再加一,但不会超过前进索引。所以一个线圈从亮到灭,就是工件穿过了一个工位。画面里工件还没走到两千,工位一的输出点就一直是灭的。
手册那张结果表
0:36手册那张结果表
- 工件一怎么算1000 加基准 = 2000/3000/5000
- 离开值再各加 100
- ★ 桶会绕回来工件五复用工件一的格子
- 断开就清零重新导通全变 0
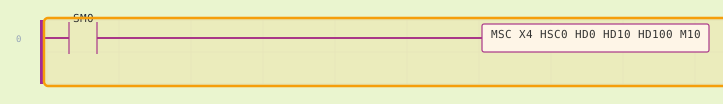
第 5 个工件回绕复用桶 1
回头看手册给的结果表。工件一的上升沿计数值是一千,配上工位一二三四千的基准值,进入比较值就是两千、三千、五千。离开值再各加一百,就是两千一、三千一、五千一。工件二到工件四,每次抓到的计数值比上一个多一千六,比较值也就顺着往上排。到工件五,桶不够用了,它绕回来接着用工件一的格子,把两千改写成八千四。最后一条要记住:触发信号断开再重新导通,这些数全部清零。